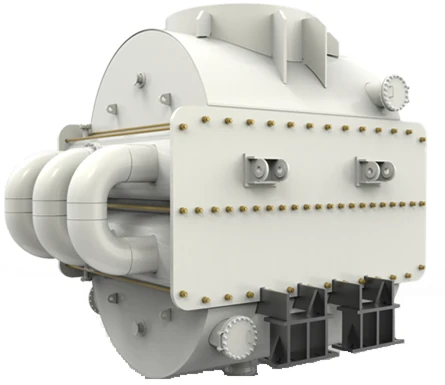
La condensazione aerea di acido acrilico richiede che le prestazioni termiche, la resistenza alla corrosione e la stabilità del processo vengano valutate congiuntamente. Il rapporto applicativo di SHPHE descrive una soluzione con grandi piastre completamente saldate per un progetto integrato di acido acrilico da 160.000 tonnellate/anno, che include un'area di una singola unità di 7.300 m².
La raffinazione di acidi acrilici ed esteri può comportare l'utilizzo di componenti corrosivi, materiali termosensibili e un funzionamento continuo. Il profilo di temperatura del condensatore e la distribuzione del flusso devono essere in linea con la progettazione del processo, inclusi i requisiti del licenziante per la gestione del rischio di polimerizzazione.
Uno scambiatore di calore più grande non è automaticamente una soluzione migliore. Il tempo di permanenza, la distribuzione del liquido, la perdita di carico e l'approccio al fluido di raffreddamento possono influenzare il comportamento del processo, nonché la potenza termica erogabile.
| Articolo | Valore del progetto riportato |
|---|---|
| Contesto vegetale | Progetto integrato acrilico-acido da 160.000 tonnellate/anno |
| Area di trasferimento del calore della singola unità | 7.300 m² |
| Capacità di elaborazione massima indicata nel rapporto | 4.500 m³/h |
| Carico termico segnalato | 26.000 kW |
| Peso dell'attrezzatura segnalato | 120 tonnellate |
Queste cifre descrivono il caso presentato nell'annuncio del progetto. Non devono essere considerate come la configurazione standard di ogniScambiatore di calore a piastre saldate TPo come base progettuale completa per un altro impianto di produzione di acido acrilico.
Corrosione:Valutare la composizione completa del processo e l'intervallo di concentrazione prima di specificare i materiali per le lamiere e le saldature.
Profilo di condensazione:Determinare la composizione del vapore, il contenuto di gas non condensabili, la pressione di esercizio e le condizioni di uscita richieste.
Controllo della polimerizzazione:coordinare i limiti di temperatura, le considerazioni relative al tempo di permanenza e le disposizioni di processo richieste con il progetto approvato dell'impianto.
Pulizia:Prima di finalizzare la disposizione delle apparecchiature, verificare l'effettivo accesso al canale e un metodo di pulizia compatibile.
Carico meccanico:includono il peso operativo, i supporti, i carichi degli ugelli e la dilatazione termica.
Il caso studio pubblicato include confronti con apparecchiature a fascio tubiero per dimensioni, peso e costi. Tali confronti sono utili solo se si considerano le stesse condizioni di utilizzo, la stessa gamma di materiali, gli stessi limiti di pressione e di installazione. Per un nuovo progetto, è preferibile richiedere un confronto documentato piuttosto che limitarsi a trasferire i rapporti o le riduzioni di costo di un singolo caso studio.
Allo stesso modo, la rimozione delle guarnizioni elastomeriche dal nucleo della piastra risolve un problema relativo al meccanismo di tenuta, ma non elimina ogni rischio di perdite, corrosione o polimerizzazione. La qualificazione delle saldature, l'ispezione e l'intero campo di applicazione rimangono essenziali.
Concordare le garanzie termiche, la perdita di carico, il piano di ispezione e la relativa documentazione, unitamente alle specifiche di processo e meccaniche. In fase di messa in servizio, registrare il punto di funzionamento e i relativi indicatori di qualità del prodotto, in modo che eventuali modifiche successive possano essere analizzate rispetto a una base di riferimento nota.
Esaminare la capacità di condensazione dell'acido acrilico →



 IngleseEN